SLS 3D-печать на TPM3D P360: экспресс-анализ качества деталей
12.10.26
В данной статье специалисты компании TPM3D представили краткий анализ качества деталей, изготовленных методом SLS 3D-печати на принтере компании TPM3D P360. Детали были напечатаны двумя видами полиамида:
- Precimid1172Pro GF30 BLK (PA12 черного цвета, наполненный стеклянными микросферами)
- Precimid1172Pro BLK (PA12 черного цвета) с толщиной слоя 0.12 мм.
Специалисты рассмотрели три основные аспекта качества деталей:
- точность размеров
- качество поверхности
- и разрешение печати
Кроме этого — некоторые преимущества и ограничения SLS-печати, а также тонкости проектирования деталей для SLS 3D-печати.
Точность размеров и отклонения
Для испытаний были изготовлены эталонные образцы с известными проектными размерами. Приведенные ниже в таблице отклонения представляют собой разницу между размерами, заданными в CAD программе, и фактическими размерами, полученными при печати по осям XY и Z.
Горизонтальные размеры (оси XY):
| Габаритные размеры детали, (мм) | Измеренное отклонение | Что это значит | |
| 18.36 | + 0.03mm | В пределах 0.2% от проектных параметров | |
| 34.34 | + 0.01mm | В пределах 0.03% от проектных параметров |
По горизонтальным размерам (XY) SLS принтер TPM3D P360 обеспечивает допуски значительно ниже ±0.05 мм для деталей в диапазоне 18–35 мм. Небольшое положительное отклонение (детали печатаются немного больше, чем предусмотрено проектом), является предсказуемым и компенсируется заранее - при проектировании детали в CAD- программе.

Вертикальный размер (ось Z):
| Габаритные размеры детали, (мм) | Измеренное отклонение | Что это значит | |
| 26.64 | -0.10mm | Менее высоты слоя печати 0.12 мм |
Вертикальное отклонение больше горизонтального — это ожидаемо для всех послойных процессов 3D-печати. Отклонение в -0.10 мм для элемента размером 26.64 мм - меньше, чем высота одного слоя печати = 0.12 мм.

Толщина стенок:
| Толщина стенки (мм) | Измеренное отклонение | Заметки | |
| 0.50 | + 0.02мм | Стенки толщиной 0.5 мм печатаются с высоким качеством. | |
| 0.66 | + 0.04мм | Последовательная положительная динамика |
Тонкие стенки толщиной 0.5 мм печатаются с отклонением всего +0.02 мм. Это довольно хороший результат: стенки толщиной 0.5 мм находятся на нижнем пределе возможностей качественной SLS-печати, и принтер TPM3D P360 удачно справился с такой задачей.
Качество поверхности
Верхняя и нижняя поверхности деталей.
Тестовые образцы, напечатанные на TPM3D P360, демонстрируют гладкие, ровные поверхности с незаметными линиями лазерного спекания. Поверхность однородная, матовая — без ямок, вздутий и видимых дефектов.
Это именно тот результат, который нужен для видимых поверхностей функциональных деталей. Поверхность достаточно гладкая и практически не требует шлифовки для внутренних и конструктивных элементов. Для поверхностей, тактильно контактирующих с клиентами, требуется небольшая пескоструйная обработка или сглаживание паром, которое позволят получить равномерную матовую поверхность буквально за считанные минуты.
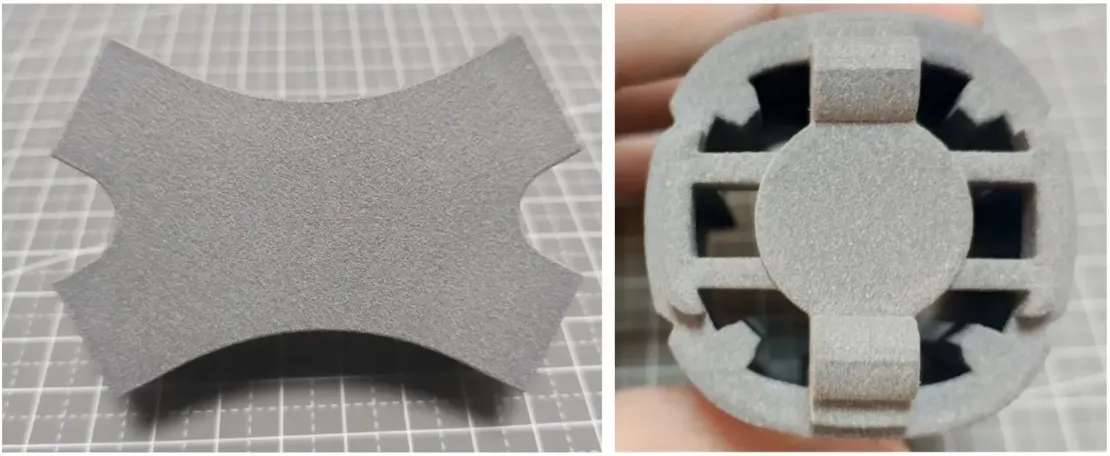
Детали, очищенные от порошка с помощью пескоструйной обработки. фото TPM3D
Боковые поверхности.
На боковых стенках видны минимальные следы «апельсиновой корки» и едва заметные линии слоев спекания. «Апельсиновая корка» — текстурированная, шероховатая поверхность на вертикальных поверхностях — является распространенным явлением при SLS-печати, вызванным неравномерным распределением порошка или термической нестабильностью в камере печати. Однако, на фото деталей, напечатанных на принтере P360, этот дефект практически отсутствует.

Высокое качество боковых поверхностей деталей, напечатанных на принтере TPM3D P360. фото TPM3D
Линии слоев печати при толщине слоя 0.12 мм видны только при внимательном рассмотрении. На вертикальных стенках они выглядят как очень слабые горизонтальные полосы. На наклонных поверхностях (30–60° от горизонтали) ступенчатая структура чуть более выражена, но все еще едва заметна.

На наклонных поверхностях (30–60°) ступенчатая структура все еще едва заметна.
Фото TPM3D
Печать деталей со сложной геометрией.
На тестовых деталях углы рамы не показали никаких выступов или неровностей, в том числе и на острых углах. Выступы в углах — часто встречается при SLS печати, это случается, когда избыточное тепло накапливается при изменении направления лазерного луча, вызывая выпуклость материала. Однако, благодаря эффективному управлению лазерным лучом и контролю энергии принтера TPM3D P360, лазер автоматически компенсирует энергию при печати углов.

Качественная печать деталей со сложной геометрией, включая острые углы. Фото TPM3D
Почему качество поверхности при печати на Р360 остается неизменным
Гладкая поверхность при печати на принтере P360 обусловлена двумя основными факторами:
1. Система нанесения слоя порошка с помощью разравнивающего ножа.
В SLS-принтере TPM3D P360 для нанесения каждого слоя порошка используется разравнивающий нож, а не валик, как на некоторых других SLS-устройствах. Разравнивающий нож обеспечивает равномерный слой порошка, в то время, как разравнивающие валики подвержены вибрации и могут формировать статический заряд, что приводит к дефектам поверхности деталей при SLS-печати.
2. Высокая степень спекания порошка. CO₂-лазер спекает до 96% нейлонового порошка. Это означает, что энергия лазера направляется точно туда, где производит спекание порошка, с минимальным тепловым рассеиванием. В результате получается качественное спекание, исключая перегрев порошка вне зоны воздействия лазера, что позитивно влияет на качество поверхности и точность размеров детали.
3. Механическая прочность.
Испытательные образцы подвергались ручному сгибанию и сравнению усилий для разрушения деталей.
Детали, напечатанные на SLS принтере TPM3D P360, требовали большего усилия для деформации и разрушения, чем эталонные образцы, напечатанные FDM. Это указывает на то, что SLS-процесс спекания создает плотный, хорошо сплавленный материал — не только на поверхности, но и по всему поперечному сечению детали.
CO₂-лазер позволяет качественно спекать каждый слой порошка, что обеспечивает высокую плотность и прочность межслойного соединения, которая напрямую влияет на высокие механические характеристики детали.
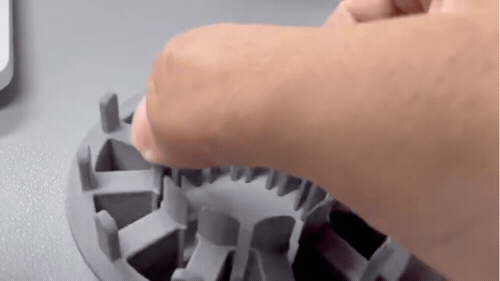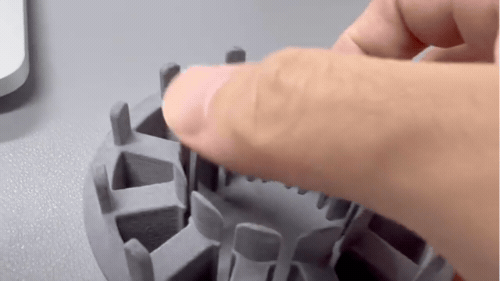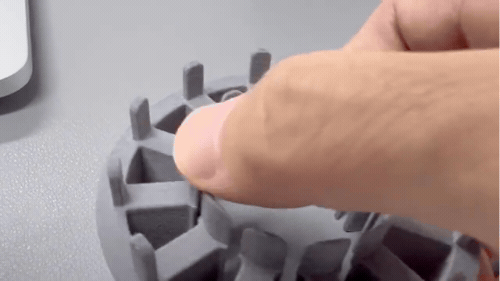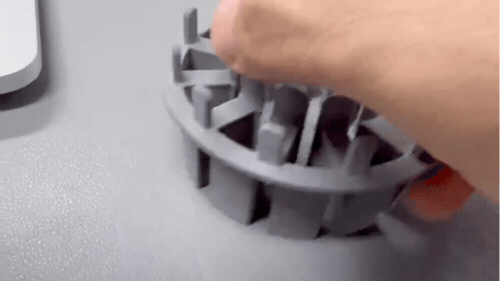
Испытания на прочность путем ручного сгибания элементов детали. Фото TPM3D
Далее следую ответы специалистов TPM3D на часто задаваемые вопросы со стороны клиентов.
Какова точность размеров деталей, напечатанных методом SLS 3D-печати?
На 3D-принтере TPM3D P360 горизонтальные элементы в диапазоне 18–35 мм демонстрируют погрешность ±0.03 мм. Вертикальные элементы показывают несколько большее отклонение — приблизительно 0.10 мм для элемента размером 27 мм.
Насколько гладкая поверхность детали, напечатанной методом SLS?
Детали, изготовленные методом SLS, имеют матовую, слегка зернистую поверхность сразу после печати. На 3D-принтере TPM3D P360 плоские поверхности гладкие, без видимых линий от лазерного спекания, боковые стенки не имеют эффекта «апельсиновой корки». При толщине слоя 0.12 мм линии спекания слоев едва заметны. Пескоструйная обработка или сглаживание паром позволяют получить равномерную матовую поверхность, которая удовлетворяет требованиям большинства клиентов.
Можно ли печатать тонкие стенки методом SLS?
Да. TPM3D P360 надежно печатает стенки толщиной всего 0.5 мм с отклонением всего +0.02 мм. Для стенок толщиной 0.66 мм отклонение составляет +0.04 мм. При печати толщины стенок менее 0.5 мм результаты становятся менее предсказуемыми.
Насколько прочны детали, напечатанные методом SLS?
Детали, напечатанные на 3D-принтере TPM3D P360, требуют большего усилия для деформации и разрушения по сравнению с деталями, напечатанными на FDM-принтере. CO₂-лазер обеспечивает спекание до 96 % нейлонового порошка, что обеспечивает высокую прочность детали, близкую к изготовлению деталей из пластика методом литья.
Почему детали, изготовленные методом SLS, имеют закругленные края?
Диаметр лазерного пятна (0.25 мм на P360) определяет минимальный радиус кромки. Поскольку луч имеет физическую ширину, острые кромки и фаски печатаются с малым радиусом, что свойственно процессу лазерного спекания. При необходимости получения идеально острых кромок следует провести соответствующую постобработку.
Какую толщину слоя следует использовать для SLS-печати?
3D-принтер TPM3D P360 поддерживает толщину слоя 0.06–0.20 мм, при этом для большинства применений рекомендуется толщина слоя 0.12 мм. При толщине слоя 0.12 мм достигается оптимальный баланс между качеством поверхности, точностью и скоростью печати. Более тонкие слои (0.06 мм) улучшают качество поверхности, но значительно увеличивают время печати.
Компания «Аврора Карбон Технолоджи» - официальный партнер производителя SLS 3D-принтеров и расходных материалов TPM3D в РФ и странах таможенного союза с 2024 года.
Услуги промышленного SLS 3D-произвоства на базе 3D-центра компании Аврора в Москве на SLS принтере TPM3D модель P360: по ссылке - https://avrora-3d.ru/3d-printing-services
Основные области применения SLS-печати: https://avrora-3d.ru/oblasti-primeneniya-3d-printerov

Установка TPM3D P360 в 3D-центре Аврора. Фото Аврора Карбон Технолоджи