Как цифровая технология 3D-печати меняет будущее производства культеприемных гильз
08.09.26
Китайская система обслуживания инвалидов претерпевает трансформацию производства протезов от традиционных технологий к цифровым.
Огромное количество людей в Китае имеет ограниченные физические возможности, они каждый день сталкиваются с практическими трудностями при передвижении дома и на работе.
Протезирование рассматривается как основной инструмент для восстановления подвижности людей с ограничениями возможностями. Критически важно, чтобы культеприемные гильзы для нижних конечностей максимально повторяли форму культи ноги, чтобы культя плотно прилегала к гильзе, т.к. в случае несоответствия размера культеприемной гильзы - приводит к увеличению нагрузки при ходьбе, а также негативно влияет на кровообращение и вызывает боль.
В КНР рынок высококачественных протезов был долгое время монополизирован импортными брендами, и только пару лет тому назад китайские решения стали успешно конкурировать с западными.
Традиционный процесс производства протезов
Мастер по сборке протезов Чжан Вэй работает в Чунцинской больнице китайской и западной медицины по гражданским делам уже более 20 лет. Его работа обычно начинается со звука профессиональных инструментов, корректирующих гипсовую модель протеза.
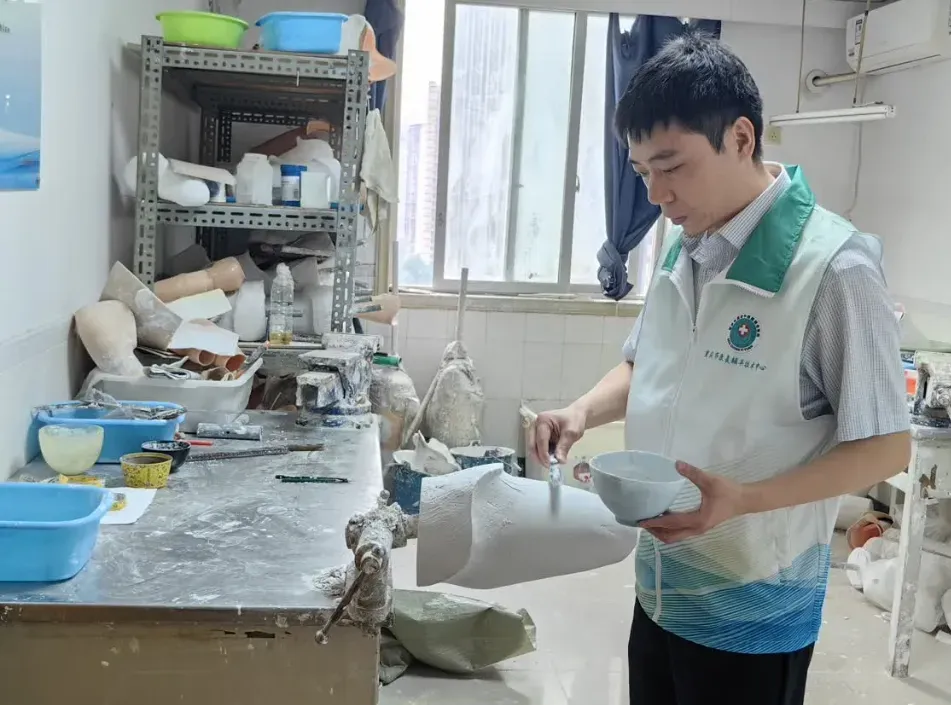
Чжан Вэй, заведующий отделением реабилитационных средств Больницы китайской и западной медицины г. Чунцина, изготавливает гипсовую модель протеза конечности. Фото: TPM3D
Традиционное производство культеприемных гильз - это ремесло, основанное на опыте. Весь процесс изготовления гильз обычно занимает два-три дня.
Ниже приводятся основные этапы традиционного производства культеприемных гильз
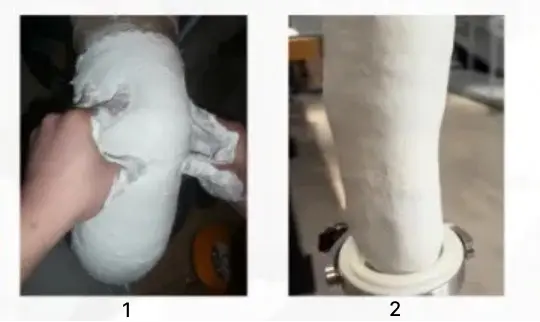
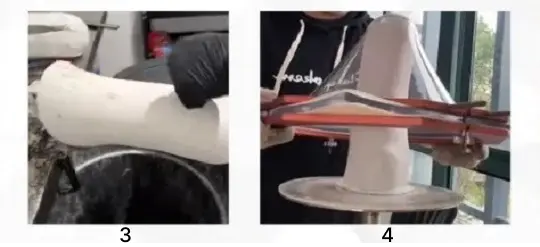
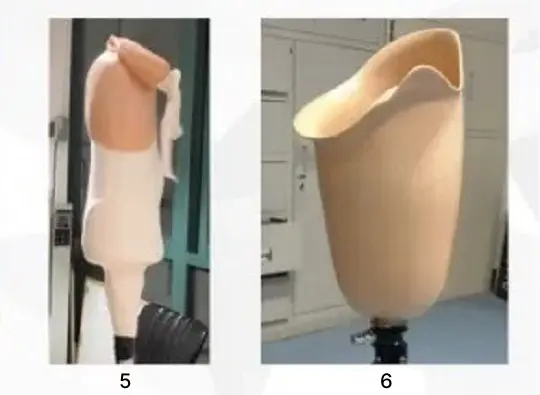
Протезист Чжан Вэй знает, что “разница в миллиметр повлияет на ходьбу", он должен полагаться на многолетний опыт, чтобы неоднократно обрезать охватываемую форму, отметить чувствительную к давлению область и отрегулировать несущую поверхность. После завершения обрезки конечная приемная полость изготавливается методом термопластичного формования или вакуумного формования на охватывающей форме. Этот метод в значительной степени зависит от опыта и технологий технического персонала. Пациентам необходимо несколько раз ездить в клинику и обратно, чтобы внести коррективы. Весь процесс отнимает много времени и материалов.
Цифровые инновации в протезировании
Цифровые технологии революционизируют этот традиционный процесс. В настоящее время процесс производства культеприемных гильз протеза можно разделить на три ключевых этапа: 3D-сканирование, 3D-моделирование и 3D-печать.
Первый - 3D-сканирование. Техники используют ручной трехмерный сканер для сканирования культи пациента, который позволяет создать 3D-модель сканирования с субмиллиметровой точностью всего за несколько минут. По сравнению с традиционным моделированием из гипса, этот процесс не только бесконтактен и более гигиеничен, но и фиксирует детали, которые трудно зафиксировать традиционными методами.
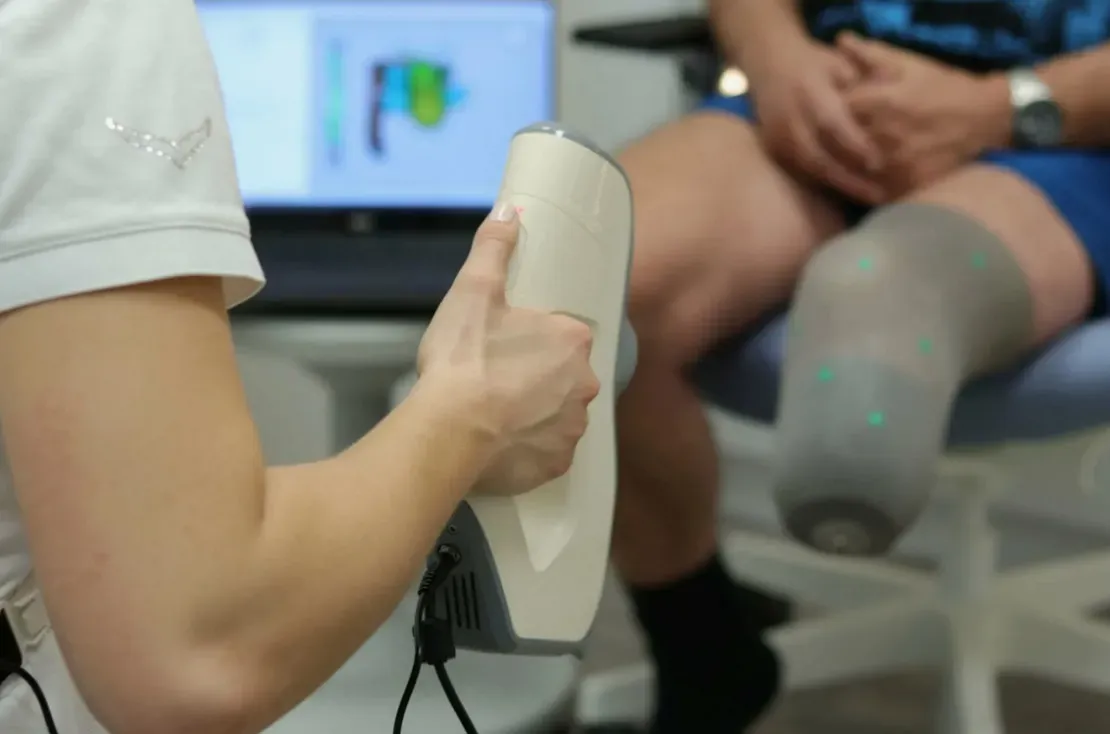
3D-сканирование культи. Фото: Открытые источники
Второй этап. Данные сканирования импортируются в профессиональное программное обеспечение для цифрового протезирования. С помощью этого программного обеспечения хирург-ортопед может точно отметить точку давления, отрегулировать несущую поверхность и оптимизировать геометрию культеприемной гильзы. Этот процесс занимает до одного часа.
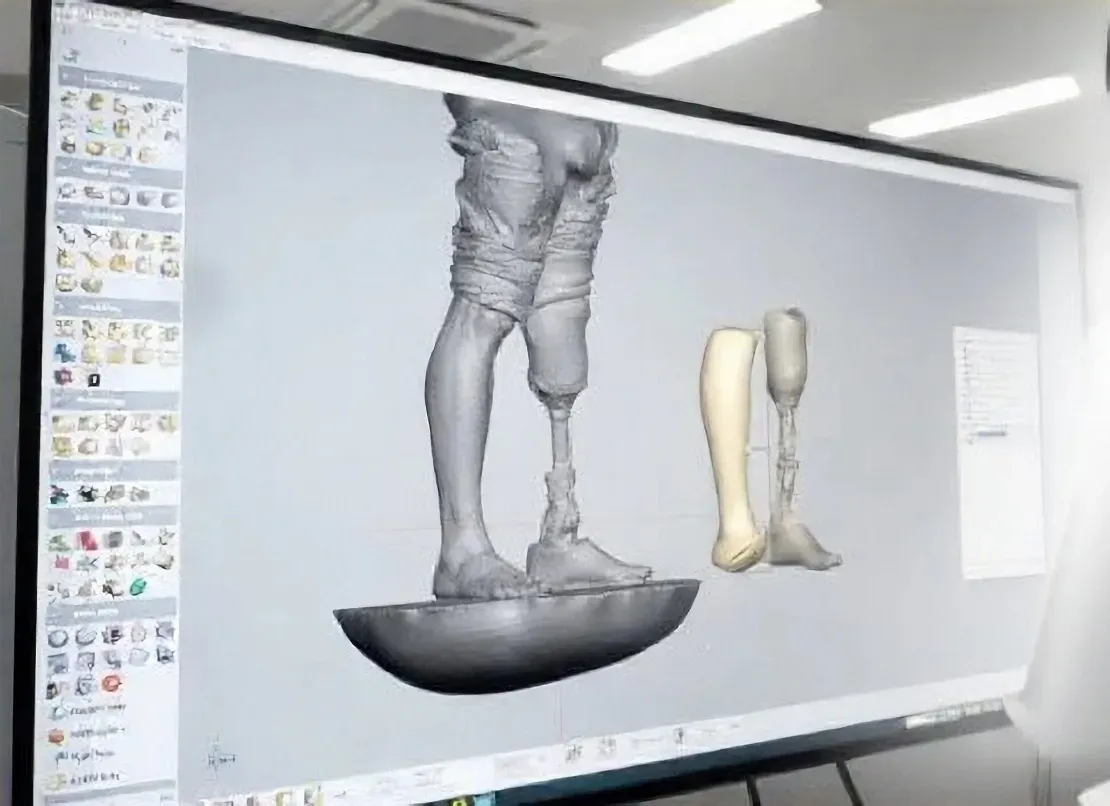
Моделирование культеприемной гильзы. Фото из открытых источников
Наконец, разработанная цифровая модель отправляется на 3D-принтер. В настоящее время наиболее распространенным методом 3D-печати является использование полимерных материалов, таких как нейлон, и он может быть напечатан по технологии SLS.
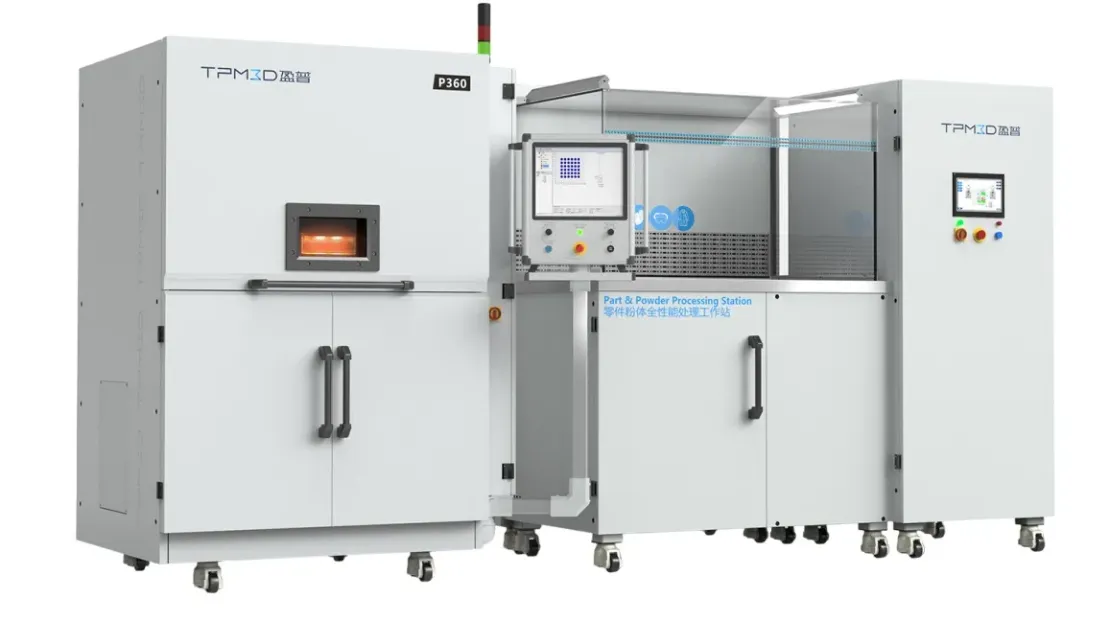
Промышленный SLS 3D-принтер P360 и PPS - станция обработки порошка и деталей от компании TPM3D. Фото: TPM3D
Время печати нескольких культеприемных гильз на промышленном SLS принтере от компании TPM3D, процесс печати занимает около 20-ти часов.
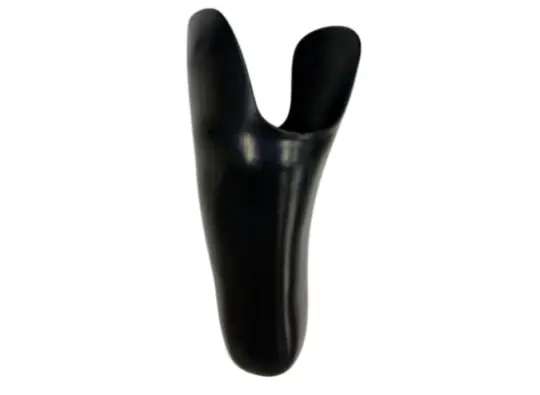
Культеприемная гильза напечатана из материала Precimid1180 BLK Нейлон 11. Этот материал обладает высокой прочностью, включая ударопрочность и износостойкость. После завершения печати поверхность подвергается финишной обработке, поверхность гильзы становится гладкой, водонепроницаемой, антибактериальной и моющейся.
Преимущества цифрового процесса
Цифровые технологии принесли множество преимуществ в производство культеприемных гильз, наиболее значительным из которых является значительное сокращение временных затрат и цены изделия.
Кроме того, с точки зрения пациента, весь процесс был сокращен с нескольких недель до нескольких дней, а количество посещений сократилось с нескольких раз до двух. Также исключена довольно сложная операция по снятию гипса.
Возможен цифровой процесс удаленного обслуживания, когда пациенты могут получать 3D-сканирование в любой точке мира и пересылать данные электронным способом на 3D-печать.

Промышленная SLS-установка P360 в 3D-центре компании Аврора Карбон Технолоджи в РТУ МИРЭА.
Услуги промышленного SLS 3D-произвоства на базе 3D-центра компании Аврора в Москве, включая печать культеприемных гильз: ссылка